
Kompendium technologiczne
Krótka baza wiedzy pod detale cięte laserem i konstrukcje z blachy. Orientacyjne zasady warsztatowe – nie zastępują normy EN ani karty technologicznej konkretnej maszyny.
1. Gatunki: S235 vs S355, 304 vs 316L
S235 i S355 to stale konstrukcyjne (czarne). 304 i 316L to austenityczne nierdzewne. Do wyceny online na Laseruj.pl standardem jest S355 i piecowa P265GH; inox wyceniamy indywidualnie.
| Cecha | S235 | S355 | 304 (1.4301) | 316L (1.4404) |
|---|---|---|---|---|
| Re / Rm orient. | 235 / 360–510 | 355 / 470–630 | ~210 / 500–700 | ~200 / 500–700 |
| Spawalność | bardzo dobra | dobra (grubsze – kontrola CEV) | dobra, odkształcenia termiczne | dobra, Mo poprawia odporność |
| Korozja | malować / cynk | jak S235 | atmosfera, żywność | chlorki, chemia, outdoor |
| Cena blachy | baza | + ok. 5–15% | kilkukrotnie S355 | droższa od 304 |
| Typowe użycie | obudowy, lekkie ramy | konstrukcja, kołnierze | zbiorniki, detale higieniczne | baseny, chemia, morze |
S355 trzyma więcej przy tej samej grubości – często cieńsza blacha wystarcza. 316L bierzemy, gdy 304 koroduje przy solach.
2. Otwory i mostki pod laser
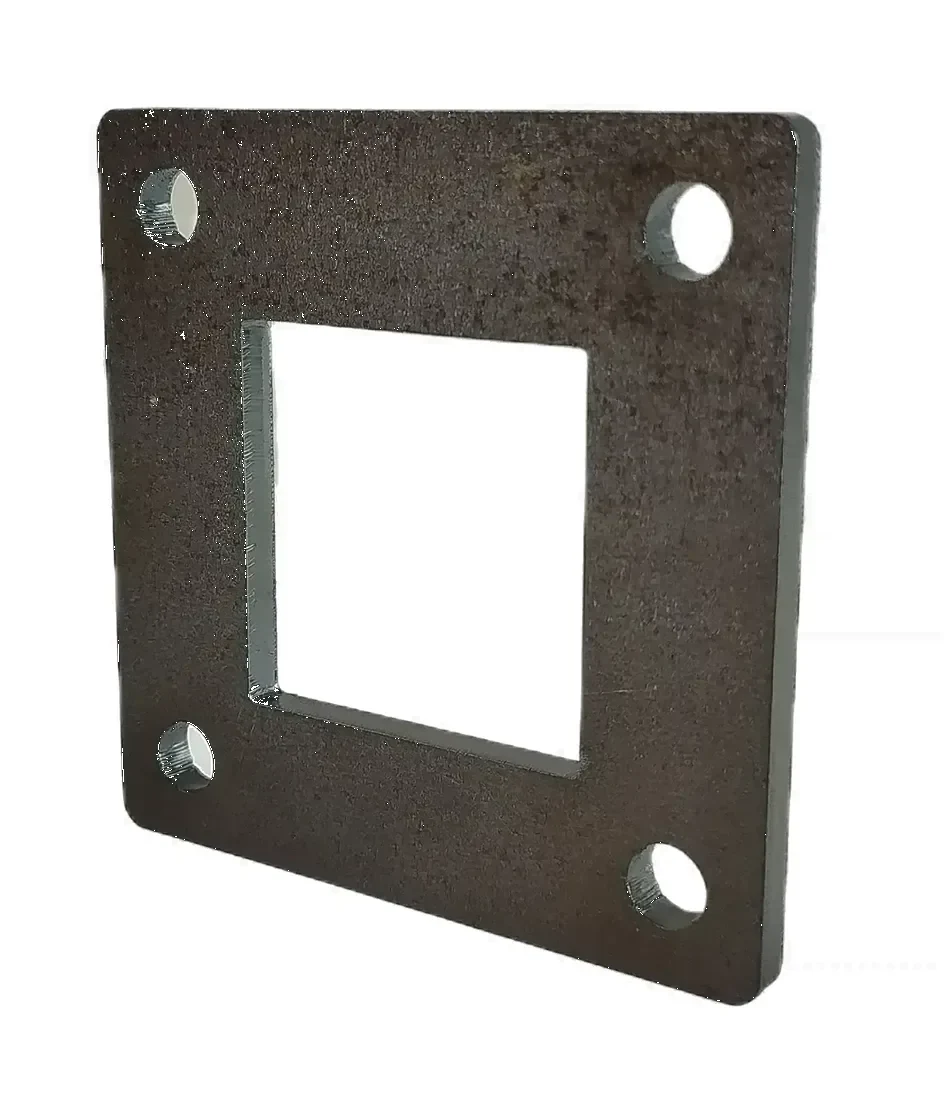
Na fiberze praktyczna reguła: średnica otworu ≥ grubość blachy. Mniejszy otwór da się wypalić, ale krawędź jest stożkowa, łatwiej o żużel i trudniej o gwint.
| Grubość t | Min. Ø otworu | Mostek między otworami | Od otworu do krawędzi |
|---|---|---|---|
| 1–3 mm | ≥ t (lepiej 1,2·t) | ≥ t | ≥ t |
| 4–8 mm | ≥ t | ≥ 1,2·t | ≥ 1,2·t |
| 10–20 mm | ≥ t (lepiej 1,2–1,5·t) | ≥ 1,5·t | ≥ 1,5·t |
| 25 mm S355 | raczej ≥ 25–30 mm | szeroki mostek | nie „na styk” z krawędzią |
3. Gięcie blachy – od detalu L do płaskiego wykroju
Gdy mierzysz gotowy kątownik z zewnątrz (L1 i L2) i dodasz te długości, dostaniesz za dużo blachy. W narożniku materiał idzie łukiem, nie ostrą kreską. Tę różnicę odejmuje się jako BD (bend deduction). Wzór warsztatowy:
Płaskownik = L1 + L2 − BD
Wycena online Laseruj liczy cięcie. Gięcie ustalamy osobno – ten dział jest po to, żeby konstruktor rozumiał rozwinięcie i dobór matrycy V, zanim wyśle DXF.
Długość osi obojętnej w strefie gięcia.
BA = π/180 · A · (Ri + K·t)
Jak daleko narożnik zewnętrzny wystaje poza początek łuku.
OSSB = tan(A/2) · (Ri + t)
To odejmujesz od L1+L2.
BD = 2 · OSSB − BA
A to kąt gięcia (ile zamykasz z płaskiej blachy). Kąt między ramionami L-ki to 90° → A = 90°. Przy ramionach 165° (prawie płasko) A = 15° i BA jest małe – nie 25 mm. Oś obojętna leży w blachę na głębokości K·t (K-factor: stal ~0,40–0,42, aluminium ~0,33).
Dobór matrycy V
Przy gięciu powietrznym (air bend) szerokość pryzmy V wyznacza promień wewnętrzny: Ri ≈ V / 6,5. Zbyt wąska matryca przy dużej grubości zwiększa ryzyko pęknięcia na zewnątrz łuku i wymaga znacznie większej siły. Zbyt szeroka daje duży Ri i pogarsza powtarzalność wymiaru.
| t blachy | V orientacyjnie | Ri ≈ | min. ramie |
|---|---|---|---|
| 1,5 mm | 12 mm (8×t) | 1,8 mm | V/2 + 2t |
| 3 mm | 24 mm | 3,7 mm | ok. 18 mm |
| 6 mm | 48 mm | 7,4 mm | ok. 36 mm |
| 10 mm | 100 mm (10×t) | 15 mm | ok. 70 mm |
Reguła startowa: t ≤ 6 mm → V = 8×t; grubsze → V = 10×t. Otwór trzymaj min. 2t + Ri od linii gięcia, inaczej dziura wyciągnie się w owal. Przed serią – zawsze próbka na prasie ASTO.
Poniżej liczy się to samo na Twoich liczbach. Wpisz t, kąt między ramionami oraz L1 i L2 (jak na filmie: dwa ramiona po 100 mm).
90° między ramionami = klasyczne L. 165° = prawie płasko (małe A i małe BA). Odhacz automat V, żeby wpisać swoją pryzmę.
—
Liczby orientacyjne (K i Ri z V). Przykład z filmu: t = 3, Ri = 3, A = 90°, K = 0,33 → BA ≈ 6,3 mm, OSSB = 6 mm, BD ≈ 5,7 mm, 100+100−BD ≈ 194 mm. U nas Ri bierze się z V (V/6,5), więc przy stali i auto-V wynik będzie bliski, nie identyczny. Zawsze próbka na prasie.
4. Laser vs plazma vs waterjet
| Fiber laser | Plazma | Waterjet | |
|---|---|---|---|
| Dokładność | typowo ±0,1–0,2 mm | ±0,5–1,5 mm | ±0,1–0,3 mm |
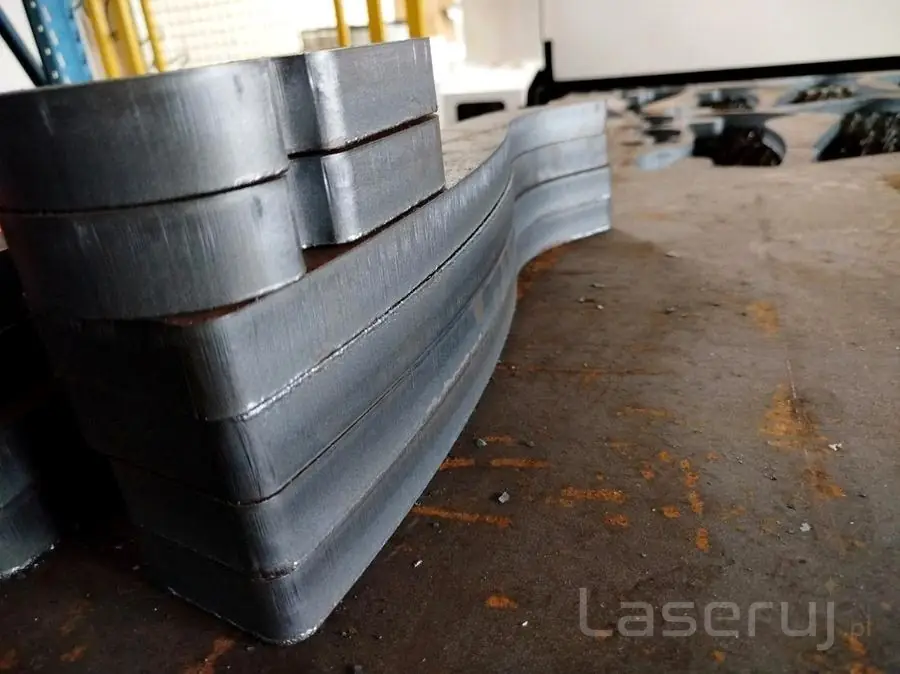
| Krawędź | gładka, cienka HAZ | szersza, więcej żużla | zimna, bez HAZ |
| Strefa ciepła | mała | duża | brak |
| Grubość „ekonomiczna” | 1–25 mm stal (6 kW) | 8–50+ mm | grube, warstwowe, kamień |
| Koszt / szybkość | szybki na cienkim/średnim | tani na grubym | wolny, drogi ścierniwo |
5. Ile kosztuje cięcie laserem
Cena nie wynika ze stawki godzinowej. Na Laseruj.pl składowe to materiał z prostokąta gabarytowego, droga cięcia, przebicia oraz rozruch.
- Blacha – płacisz za prostokąt, z którego wycinamy detal, nie za „netto po otworach”.
- Długość cięcia – obwód zewnętrzny plus wszystkie otwory i sloty.
- Przebicia – każdy otwór to start wiązki.
- Minimum / rozruch – obowiązuje próg minimalny zamówienia; drobny detal nie jest wyceniany poniżej tej wartości.
- Ilość – przy większej liczbie sztuk obowiązuje rabat ilościowy, widoczny w koszyku.
Gięcie, gwintowanie, malowanie i spawanie wyceniane są osobno. Aluminium oraz stal nierdzewna – na zapytanie, jeżeli wskazanej grubości nie ma na stanie.
Szczegółowy opis składowych ceny: koszt cięcia laserem.
6. Jak przygotować DXF do lasera
Automatyczna wycena wymaga czystej geometrii produkcyjnej. Wymiary, osie, ramki arkusza i inne elementy opisowe CAD należy usunąć przed wczytaniem pliku.
- Jednostki: milimetry, skala 1:1.
- Kontury zamknięte. Przerwa 0,01 mm jest interpretowana jako dwa osobne elementy.
- Na warstwie cięcia wyłącznie geometria do wypalenia – bez ramek arkusza, wymiarów, kreskowania i osi konstrukcyjnych.
- Otwory jako okręgi albo zamknięte polilinie, nie jako punkty.
- Mostek między wycięciami: nie mniejszy niż grubość blachy (orientacyjnie ≥ t, na cienkich blachach minimum ok. 1,5 mm).
- Jeden detal – jeden plik. Złożenia 3D oraz pliki STEP nie podlegają automatycznej wycenie.
Pliki nieobsługiwane automatycznie: PDF z wymiarami, zdjęcie z telefonu, DWG z wieloma warstwami nieprodukcyjnymi. Taki materiał przyjmujemy do weryfikacji przez technologa – kalkulator nie przetworzy go samodzielnie.
Brak oprogramowania CAD: detal można złożyć w generatorze kształtów i dodać do tego samego koszyka. Pełna checklista: przygotowanie pliku DXF.
Gotowy DXF należy wczytać w wycenie CAD. Do zestawienia surowca (profile, blachy) służy kalkulator masy.